毅鑫五金加工厂家-专注为全国客户提供各类产品型号五金零部件加工服务,来图定制快速打样发货!
-
电子邮箱:[email protected]
精密五金加工如何找到靠谱厂家?
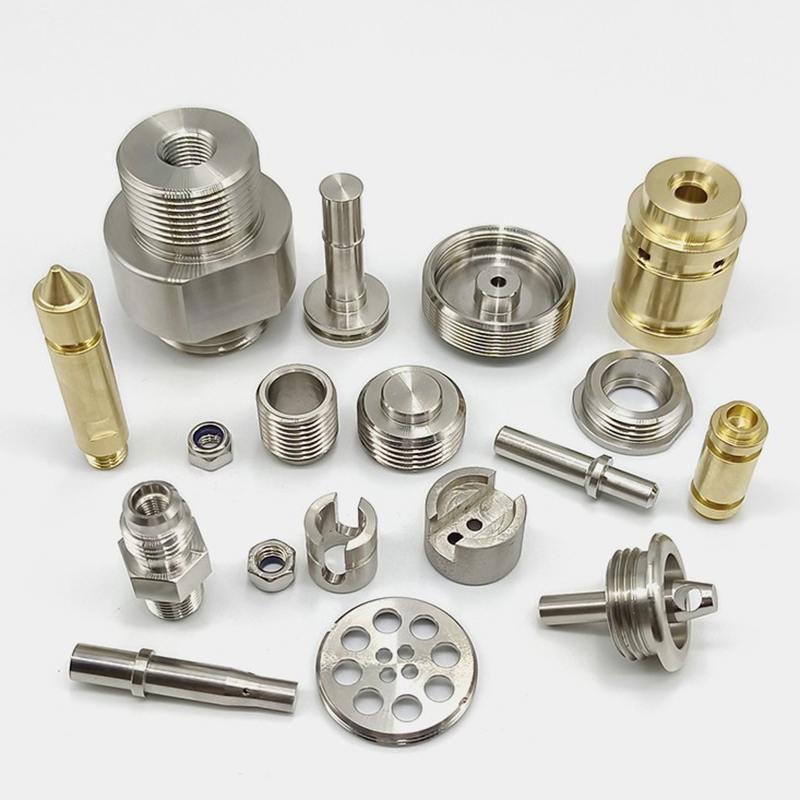
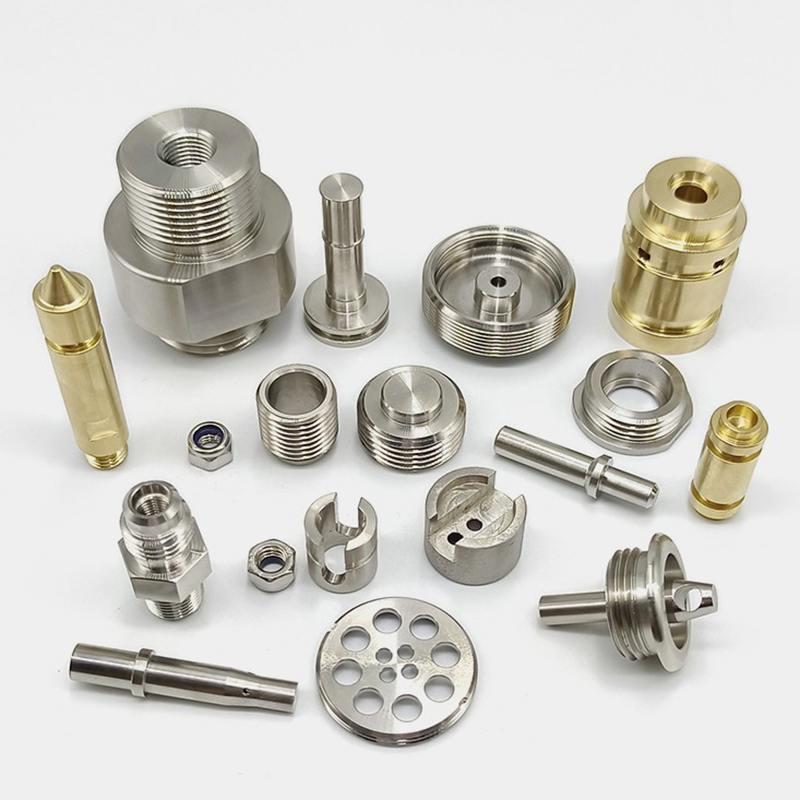
一台设备停机,排查到最后,原因可能只是一个垫片的平面度差了两丝。精密五金件在整机里往往不起眼,却直接决定设备的精度保持性、密封性和寿命。近年来,随着新能源装备、医疗器械、半导体配套设备和消费电子对零部件一致性要求的提升,"精密"二字早已从加分项变成了准入门槛。但对采购方来说,精密五金加工也是一个信息极不对称的领域:报价差距悬殊,图纸交付后能否达到预期公差,很大程度上取决于对工艺的理解。下面毅鑫五金将从几个关键维度给大家说说精密五金加工工艺,一起来了解下吧。
一、"精密"到底精在哪里
普通机加工与精密加工的分水岭,在于公差控制能力。常规精加工的稳定公差通常在 ±0.05mm,精密加工可做到 ±0.01mm,超精密加工则进入微米级。需要注意的是,精度不是越高越好——公差每收紧一档,加工工时、刀具损耗、检测成本和报废率往往成倍上升。合理做法是按功能需求定公差,关键配合面严格,非关键面按 GB/T 1804 或 ISO 2768 的未注公差执行即可。
除了尺寸公差,还容易被忽略的是形位公差:平面度、圆度、同轴度、垂直度。很多时候零件单件测量合格,装配后却出问题,根源往往在形位公差而非尺寸。
二、主流工艺:各有擅长的场景
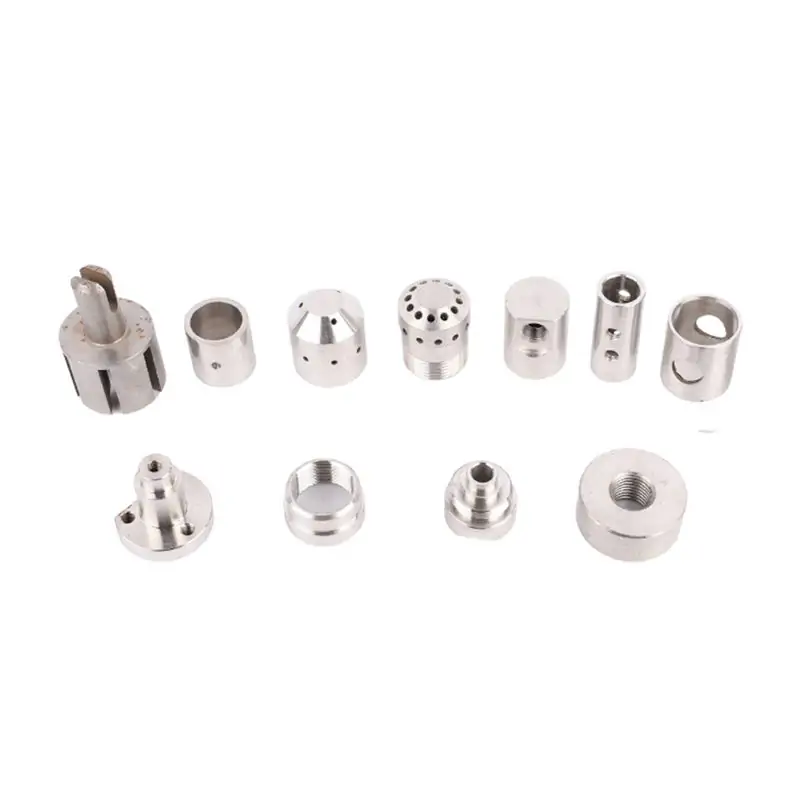
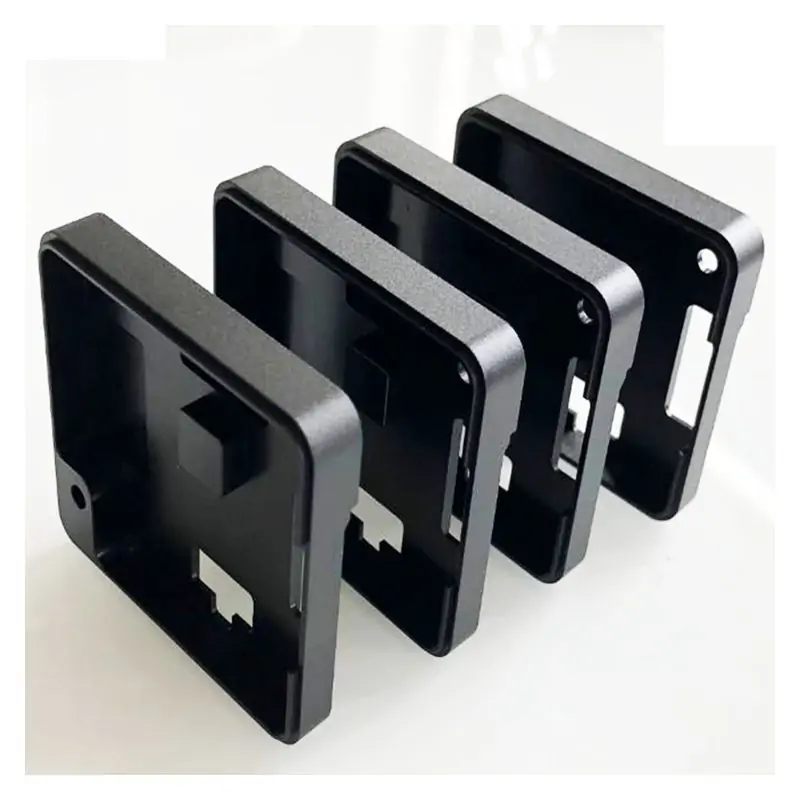
CNC 数控车铣加工是目前应用最广的方式,适合复杂三维形体和中等批量,一致性好、转产灵活,是绝大多数精密件的首选。精密车削针对回转体类零件,效率高、表面质量好。慢走丝线切割擅长高硬度材料和窄缝、尖角等复杂二维轮廓,可达到极高尺寸精度且无切削力变形。电火花加工用于模具型腔、深槽、异形孔等刀具难以到达的部位。精密磨削则是获得高表面光洁度与高硬度零件尺寸精度的收尾工艺。薄壁大批量简单件,通常用精密冲压更经济。
实际生产中,一个零件常常要跨越车、铣、线切割、磨多道工序,工序编排会直接影响成本与交期。
三、材料与表面处理:决定工艺路线与最终成本
常用材料中,铝合金(6061、7075)易加工、散热好,适合轻量化结构件;不锈钢(303、304、316)耐腐蚀但加工硬化明显,对刀具和参数要求高;黄铜、紫铜导电导热优异,多用于电气与散热部件;钛合金强度高但切削困难,成本往往是铝件的数倍;合金钢则用于对强度和耐磨性要求高的场合。材料选择应与服役环境和批量规模一起考虑,脱离场景谈"最好的材料"没有意义。
表面处理同样不只是为了美观:阳极氧化提升铝件耐磨与耐蚀并可调色,电镀镍铬提供硬度与防护,不锈钢钝化增强耐蚀性,喷砂和拉丝改善外观一致性。需要提醒的是,多数表面处理会带来几微米到几十微米的膜厚,必须在图纸阶段预留,否则处理完反而超差——这是实际交付中最常见的返工原因之一。
四、报价与交期的真实构成
精密五金件报价通常由材料费、编程与工艺准备、加工工时、刀具损耗、表面处理、检测以及管理利润构成。打样阶段单件成本高,是因为工艺准备成本被摊在极少数件上;批量上去后单价快速下降,但要警惕报价单位时间内塞入过密工序导致的良率风险。
交期方面,实际周期多半消耗在材料备货、特殊刀具采购、首件调试和最终检测上,纯切削时间往往只占一小部分。因此,提前确认材料库存、图纸冻结后再排产,是压缩交期最有效的两个动作。
五、如何判断一家加工厂的真实能力
建议从四个维度核验:设备与工艺广度(加工中心数量与精度、是否具备五轴或车铣复合产能)、检测能力(是否有三坐标测量仪、影像测量仪、粗糙度仪,能否出具完整检测报告)、体系认证(ISO 9001 是基础,汽车行业看 IATF 16949,医疗器械看 ISO 13485)、以及工程支持能力(能否在图纸阶段提供可制造性优化建议,帮你降低成本而非被动照图施工)。此外,同行业的成熟案例比任何资质都有说服力。
以上就是毅鑫五金给大家带来的关于“精密五金加工工艺”相关信息,希望可以帮到您!
毅鑫五金是一家专业提供五金加工、CNC加工、数控车床加工的厂家,可为车床件、冲压件、五金弹簧、五金模具、非标零件等零部件提供精密五金加工服务,欢迎您的咨询!
本文由毅鑫五金整理发布,如需转载请注明来源及出处,原文地址:https://www.sitdg.com/zixun/1952.html
五金加工,成就您的理想之选!毅鑫五金是您可信赖的五金加工厂家,为您量身打造高品质定制零件。拥有专业的五金加工设备和经验丰富的团队,我们致力于提供精密加工、快速交付和竞争力价格。无论是五金加工、CNC车削、铸造还是表面处理,我们都将为您实现完善的解决方案。与我们合作,从设计到成品,将变得高效而愉悦。立即联系我们,开启定制之旅! 厂家直连
- 上一篇:CNC加工精度受影响的因素是什么?
- 下一篇:
全新资讯
推荐阅读


毅鑫五金

相关推荐


毅鑫五金-专业零部件定制加工服务商

在线留言
毅鑫五金专为各类零部件提供定制加工服务,欢迎留言咨询,我们将尽快回复您的需求!